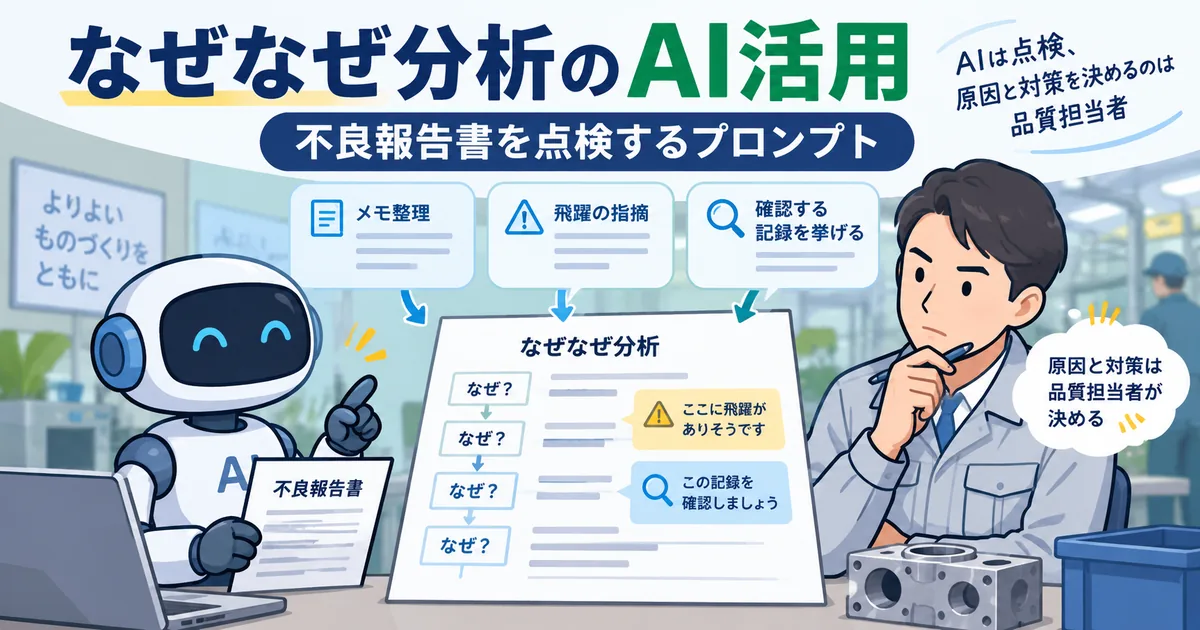
なぜなぜ分析にAIを使っても、不良の原因を当ててもらえるわけではありません。
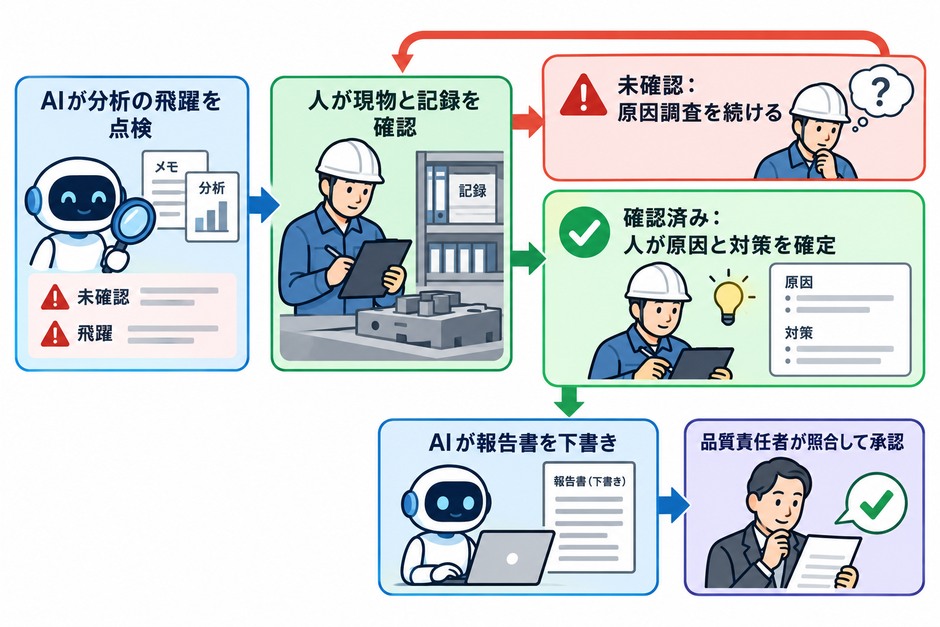
AIに任せるのは、報告メモの事実と推測を分けること、各「なぜ」の飛躍を指摘すること、確認すべき記録を挙げることです。
原因の判断と対策の決定は、現場と現物を確認した品質担当者が行います。
この記事は、不良報告書や客先への是正処置報告書をまとめる品質管理の責任者・担当者向けです。
AIに渡す情報、そのまま使えるプロンプト(AIへの指示文)3つ、作業者の注意不足で止まる分析の直し方、社内の不良台帳へつなぐ段階を説明します。
以下の不良と分析は架空の設計例です。実在する工場の事例や、AIの実行結果を記録したものではありません。
この記事で分かること
- 現場で確かめていない原因を、AIの文章だけで「真因」と書かないでください
- 同じロットの在庫・仕掛品・客先にある在庫を隔離して選別し、加工日や工具交換の記録から対象範囲を決めてから、なぜなぜ分析に入ります
- AIに分析を一から書かせるより、人が書いた分析の弱い段を指摘させるほうが、現場の事実から離れにくいと考えています
なぜなぜ分析で
AIに任せられること
AIは、渡された文章の中で論理のつながりや抜けを確認する作業に向いています。
一方で、AIは設備の状態も、加工記録も、現物も見ていません。
現場で確かめていない原因を、AIの文章だけで「真因」と書かないでください。
| 作業 | AIに任せられること | 人が判断すること |
|---|
| 報告メモの整理 | 確認済みの事実、本人の申告、推測、未確認の項目を分ける | 事実として扱ってよいか、記録と照合する |
| なぜなぜの点検 | 段の飛躍、発生と流出の混同、人の注意で止まった段を指摘する | どの段を調べ直すか決める |
| 検討漏れの確認 | 人・設備・材料・方法・測定の観点で、まだ見ていない候補を挙げる | 候補を現物・記録で確かめる |
| 対策と報告書 | 対策が原因に対応しているか確認し、文面の下書きを作る | 対策の採否、期限、客先への約束を決める |
AIが原因を推測してしまう理由
対話型AIは、渡された情報が足りなくても、それらしい文章で答えを返すことがあります。
例えば「寸法不良が出た。原因を5回のなぜで分析して」とだけ頼むと、工具の摩耗や測定器の誤差など、一般的に起こりそうな原因が並びます。
それらは調べる候補であって、その工場で起きた事実ではありません。
原因を答えさせるのではなく、「この分析で、まだ確認していないことは何か」を答えさせます。
指示を変えると、報告書へそのまま写す文章ではなく、次に見る記録の一覧を得られます。
AIに渡す前にそろえる情報
AIに渡すのは、現場の思い込みを含んだ長い説明より、記録で確かめられる項目です。
ただし客先で見つかった不良なら、分析より先に暫定処置を行います。
社内にある同じロットの在庫と仕掛品は、すぐに隔離して選別します。客先にある在庫の扱い(選別品との交換、客先での選別など)は、客先の担当者と連絡を取り、合意してから進めます。
あわせて、加工日や工具交換の記録から、前後のロットや同じ機械で加工した別の品番にも影響が及んでいないかを確かめ、対象範囲を品質責任者が決めます。暫定処置の内容と対象範囲が決まってから、なぜなぜ分析に入ります。
今回使う架空の不良
NC旋盤で加工したシャフトの外径が、図面の上限を超えていました。
客先の受入検査で同じロットの一部から見つかり、不良報告書の提出を求められた、という設定です。
社内在庫と仕掛品はすでに隔離し、全数を選別しています。客先の在庫は、選別品と交換する調整中です。工具交換の記録から、前後のロットと同じ機械で加工した別の品番は対象外と、品質責任者が判断済みです。
夜勤の担当者からは、次のようなメモが届いています。
夜勤で2号機。工具交換後の初品は測ってOK。
途中で刃先が摩耗したかもしれない。
出荷検査は抜き取りで、不良が出た箱は測っていないと思う。
作業者は配属3か月。確認を忘れた可能性あり。
このメモには、記録で確かめられる事実、本人の申告、書いた人の推測が混ざっています。
「刃先が摩耗した」「確認を忘れた」は、まだ誰も確かめていない仮説です。
このままAIに渡すと、仮説を前提にした分析が作られ、報告書でも事実のように扱われてしまいます。
報告メモに入れる項目
分析を始める前に、少なくとも次の項目を埋めます。分からない項目は空欄にせず「未確認」と書きます。
| 項目 | 架空例の記入 | 確かめる記録 |
|---|
| 発生した現象 | 外径が図面の上限を超えた | 客先の検査結果、返却品の再測定、客先と社内の測定方法の違い |
| 対象と数量 | 同一ロットの一部。不良数は選別中 | ロットの製造数、出荷数、選別の結果 |
| 発生した工程と時間帯 | 2号機の外径加工。時間帯は未確認 | 加工記録、工具交換記録、加工順の分かる記録 |
| 発見した場所 | 客先の受入検査 | 社内の工程内検査と出荷検査の記録 |
| 実施済みの処置 | 社内在庫と仕掛品を隔離・選別。客先在庫は調整中 | 隔離と選別の記録、客先との連絡記録 |
発見した場所の欄が「客先」なら、不良が作られた理由と、社内で見逃した理由を分けて分析します。
製造の現場では「発生原因」と「流出原因」として分けて扱われることが多く、客先の報告書様式で両方を求められる場合もあります。
客先の図面や品番は入力しない
最初の試行では、客先名、図面番号、品番、取引条件を消し、現象と工程だけで試します。
社名を消しても、品番や寸法の組み合わせで取引先が分かることがあります。
入力した情報の扱いは、利用するAIの契約と設定で変わります。入力が学習に使われるか、人が会話を確認することがあるか、どのくらい保存されるかの3点を、契約ごとの説明で確認してください。
例えばMicrosoftのエンタープライズ データ保護の説明では、法人向けのCopilot Chatで扱うデータは基礎モデルのトレーニングに使用されないと説明されています。
個人向けGeminiの保存設定などは、Googleのプライバシー ハブで確認できます。同じ製品名でも、個人向けと法人契約では条件が違います。
指示文①:事実と推測を分ける
最初のプロンプトは、分析ではなく整理だけを頼みます。
社内で利用を認められた対話型AIに次の全文を貼り、最後の括弧の行を消して、報告メモを入れます。
あなたは製造業の品質管理担当者の補助です。
次の不良報告メモを、なぜなぜ分析の前の整理として分類してください。
原因の推定や対策の提案はしないでください。

【分類のルール】
1. 確認済みの事実:測定値・記録・現物の確認など、記録や現物で確かめたもの
2. 申告:本人が述べているが、記録や現物でまだ確かめていないもの
3. 推測:「かもしれない」「と思う」「可能性」など、確かめていない見立て
4. 未確認の項目:次の項目のうち、メモに書かれていないもの
   発生した現象/対象と数量/発生した工程と時間帯/発見した場所/実施済みの処置
メモにない情報を補って書かないでください。
どれにも当てはまらない文は「分類できない」とし、理由を一行で書いてください。

【出力】
四つの分類と「分類できない」ごとに箇条書きにしてください。
申告・推測・未確認の項目には、それを確かめるために見る記録や現物の候補を一つずつ添えてください。

【報告メモ】
(ここに報告メモを貼り付けます)
架空のメモであれば、「工具交換後の初品は測ってOK」は申告に入ります。初品の測定記録を見つけて確かめれば、確認済みの事実に移せます。
「刃先の摩耗」と「確認を忘れた」は推測に入ります。現象・対象と数量・発見した場所・実施済みの処置はメモにないため、未確認の項目に入ります。
時間帯は「夜勤」とだけあるため、何時ごろの加工かは未確認です。これが意図した分け方です。
報告メモの項目表で埋めた内容を一緒に貼れば、未確認の項目は、本当に分かっていないものだけに絞られます。
AIの分類結果は、担当者が記録と照合してから次の分析に使います。
AIが推測や申告を事実に入れていたら、その行を直してから先へ進みます。
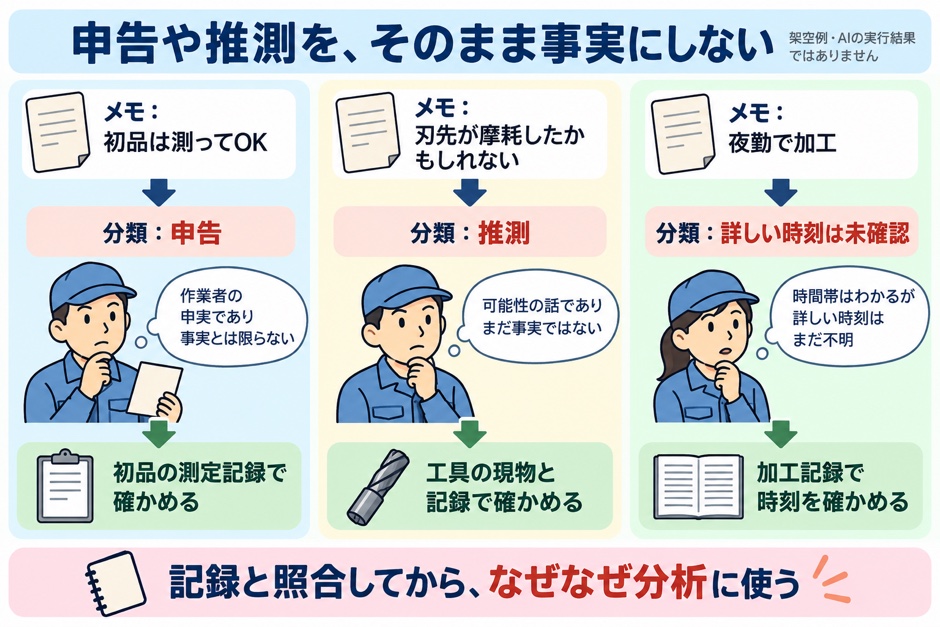 架空例です。申告や推測は、現物や記録で確かめてから分析の材料にします。
指示文②:分析を点検する
次に、担当者が書いたなぜなぜ分析をAIに点検させます。
AIに分析を一から書かせるより、人が書いた分析の弱い段を指摘させるほうが、現場の事実から離れにくいと考えています。
作業者の注意で止まる分析の例
架空のメモから、次のようななぜなぜ分析が提出されたとします。
| 段 | 提出された内容 | この段の問題 |
|---|
| なぜ1 | 外径が上限を超えた部品ができたのは、作業者が寸法を確認しなかったから | 確認しなかったことは見逃した理由で、外径が大きくなった理由ではない。発生と流出が混ざっている |
| なぜ2 | 確認を忘れたから | なぜ1の言い換えで、新しい情報がない。忘れたことも記録で確かめていない |
| なぜ3 | 注意が足りなかったから | 人の注意で止まり、仕組みの問題に届いていない |
| 対策 | 作業者への再教育と注意喚起 | 別の作業者や別の日にも同じことが起こり得る |
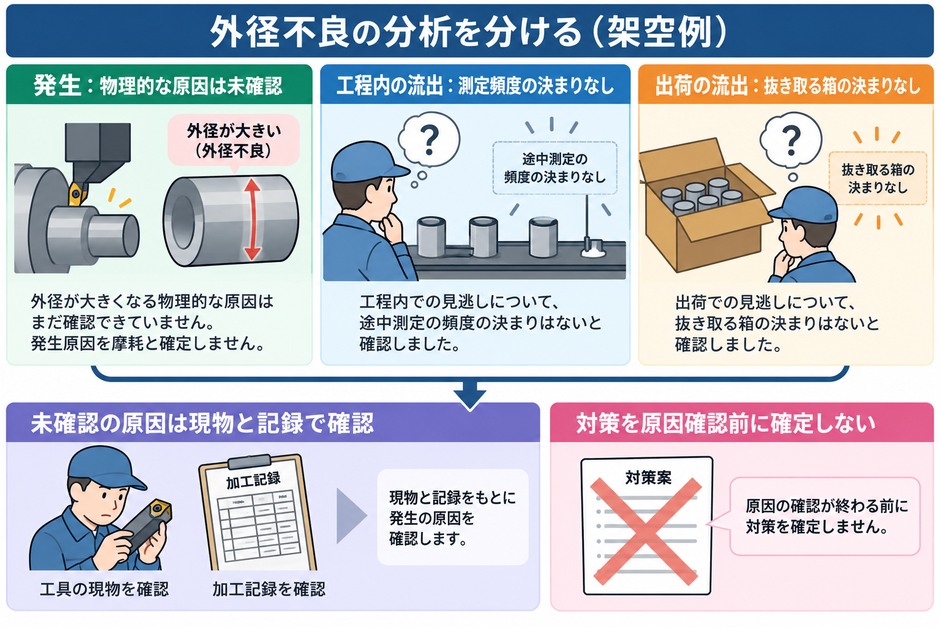
「外径がなぜ大きくなったか」と「なぜ社内で見つけられなかったか」は、別の流れとして分析します。
出荷検査で見逃した理由も、この例では扱われていません。
点検用のプロンプト
プロンプト①と同じく、括弧の行を消して内容を貼ります。貼る前に、記録で確かめた段の末尾へ「(確認済み:加工記録)」のように、確かめた記録の名前を書き足します。
印のない段は、AIに推測として扱わせます。提出済みの報告書に印がなくても、そのまま点検に使えます。
次のなぜなぜ分析を、品質管理の観点で点検してください。
あなたは現場を見ていないため、原因を決めたり、新しい原因を事実として書いたりしないでください。

【点検する項目】
1. 各段は確認済みか。「(確認済み:記録名)」の印がある段だけを確認済みとし、印のない段は推測として扱ってください
2. 最後のなぜから最初の現象へ向かって「だから」でつなげて読んだとき、意味が通るか
3. 前の段の言い換えになっている段はないか
4. 「注意不足」「意識が低い」「うっかり」など、人の注意で止まっている段はないか
5. 不良が作られた理由(発生)と、社内で見逃した理由(流出)が混ざっていないか。分けて分析されているか
6. 人・設備・材料・方法・測定(必要に応じて環境)の観点で、まだ検討していない観点はどれか
7. 対策は、どの段の原因に対応しているか。注意喚起や教育だけの対策はどれか

【出力】
問題のある段ごとに、問題の内容と、次に確認する記録や現物を書いてください。
新しい原因の候補を挙げる場合は「候補」と明記し、確かめる方法を添えてください。
最後に、この分析をやり直す前に確認すべきことを三つまで挙げてください。

【製品と工程の説明】
(ここに、現象・工程・発見場所の説明を貼り付けます)

【なぜなぜ分析】
(ここに、段ごとの分析と対策を貼り付けます)
「だから」でつなげて読む確認は、なぜなぜ分析を見直すときによく使われる方法です。
「注意が足りなかった、だから確認を忘れた、だから寸法を確認しなかった」と読むと、同じことを繰り返しているだけだと分かります。
点検後に書き直した分析の例
点検で挙がった記録を確認した結果、次のことが分かった、という架空の続きで書き直します。
在庫と返却品を加工順に再測定すると、後に加工したものほど外径が大きくなっていました。客先と社内の測定方法に違いはありませんでした。
工具の交換と摩耗補正の時期は作業者の判断に任され、標準書に基準がありませんでした。
工程内の測定記録は初品だけで、標準書には途中測定の頻度が定められていませんでした。出荷検査はロットの最初に加工した箱から抜き取っており、検査基準書には抜き取る箱の決め方がありませんでした。
| 分析 | なぜの流れ(架空の確認結果) | 対策の例 |
|---|
| 発生 | 加工が進むにつれて外径が大きくなったことは確認済み。寸法が変化した物理的な原因は未確認。工具交換と摩耗補正の基準がない点は、調べる候補として残す | 工具の状態、補正履歴、加工条件と寸法の推移を照合して原因を確かめる。工具の摩耗が原因なら、検証した工具寿命と補正の基準を標準書へ反映する |
| 流出(工程内) | 寸法の変化に工程内で気づけなかった。途中測定の頻度が決まっていなかった | 公差の内側に管理値を決め、決めた頻度で測る。管理値を超えたら作業を止め、原因を確認して、承認された調整手順に従う |
| 流出(出荷) | 出荷検査で不良を含む箱を測らなかった。抜き取る箱がロットの最初に偏り、決め方が検査基準書になかった | 抜き取る箱の決め方を検査基準書に書き、初物と終物の測定結果を確認してから出荷する。終物が外れていたら加工順にさかのぼって選別する |
外径が大きくなった理由が刃先の摩耗かどうかは、工具の状態を確かめるまで推測のままです。
書き直した後の分析では、工程内と出荷の見逃しを、作業者の注意だけでなく、測定頻度や抜き取り方法の決まりに分けています。
確認済みの流出原因には、標準書や検査方法の変更を対策として検討できます。発生原因はまだ確定していないため、工具交換や補正を恒久対策と決めず、現物と記録の確認を続けます。
プロンプト③ 対策を点検し、
報告書の下書きを作る
分析を人が確定させた後、対策の点検と報告書の文面にAIを使います。
客先へ出す前の下書き作成までがAIの役割で、提出する内容の承認は品質責任者が行います。
確認済みの原因に対策を合わせる
対策は、注意喚起や教育だけで終わらせず、なぜなぜで見つけた仕組みの原因へ直接結び付けます。
次の表は、上の行ほど人の注意に頼らずに済む対策です。
| 対策の種類 | 架空例での内容 | 確認すること |
|---|
| 不良を作らない | 工具の摩耗が原因と確認できた場合に、検証した工具寿命と補正の基準で管理する | 摩耗が原因である根拠、基準の検証結果、交換・補正の記録 |
| 工程で寸法の変化に気づく | 公差の内側の管理値を超えたら作業を止め、原因と承認された調整手順を確認する | 測定の頻度と管理値が標準書にあるか |
| 出荷前に見つける | 初物と終物を測定して記録する | 終物の結果を見てから出荷する手順になっているか |
| 人に気をつけてもらう | 作業者への周知 | 他の対策と組み合わせているか |
周知や教育が不要という意味ではありません。それだけを対策にすると、担当者が変わったときに同じ不良が起こり得ます。
客先へ報告するときは、在庫の隔離や選別など、今回の不良品に対して行った暫定処置と、同じ不良を起こさないための恒久対策を分けて書きます。
水平展開では、例えば同じ工具を使う1号機や、他の品番の外径加工にも同じ基準があるかを確認します。
報告書の下書き用のプロンプト
このプロンプトも、括弧の行を消して、品質責任者が確認した内容を貼ります。
次の確定済みの内容から、まず対策を点検し、その後に不良報告書の下書きを作ってください。

【最初に行う点検】
対策ごとに、対応する原因(発生・工程内の流出・出荷の流出)を示してください。
どの原因にも対応しない対策と、対策のない原因を挙げてください。
注意喚起や教育だけで終わっている原因があれば挙げてください。

【下書きのルール】
1. 現象、発生原因、流出原因、暫定処置と対象範囲、恒久対策、水平展開、効果の確認方法の見出しで書いてください
2. 入力に書かれていない見出しの中身は作らず、「要記入」と書いてください
3. 分析に「未確認」と書かれた内容は、確定した原因として書かないでください
4. 対策ごとに、対応する原因、実施する担当部署、期限の欄を作ってください。書かれていなければ「要記入」と書いてください
5. 同じ工程や似た設備で同じ原因が起こり得るかを確認する水平展開の候補を、「候補」として挙げてください
6. 入力にない約束(再発ゼロの保証、全数検査の実施など)を追加しないでください
7. です・ます調で、客先の担当者が読んで分かる文章にしてください

【確定済みの分析・対策・実施済みの暫定処置と対象範囲】
(ここに、品質責任者が確認した内容を貼り付けます)
AIの下書きに、分析で決めていない約束が入っていないかを、提出前に一文ずつ確認します。
例えば「今後は全数検査を実施します」と書かれていても、その工程で全数検査を続けられるかは現場が決めることです。
客先指定の様式がある場合は、見出しを様式の欄名に置き換えてから使います。
なぜなぜ分析でよくある失敗
プロンプトを使っても、運用の仕方によっては分析の質が下がります。使い始めに次の状態を確認します。
| 困っていること | 起きていること | 直し方 |
|---|
| AIの原因がもっともらしく見える | 確かめていない一般論が事実の段に入っている | 確かめた段に「(確認済み:記録名)」を書く決まりにする |
| 毎回、同じ対策案が出る | 製品や工程の説明が短く、一般的な答えしか返せない | 工程の順番、使う設備、測定の方法を説明に足す |
| 担当者がAIの文章をそのまま提出する | 承認の手順と、確認する人が決まっていない | 提出前に品質責任者が「要記入」と未確認の記述を確認する手順を決める |
| 過去の似た不良を探せない | 報告書が担当者ごとの様式で、ファイルに散らばっている | 現象・工程・設備・材料・発見場所・原因・対策の欄をそろえた台帳に残す |
現場を見ずにAIとの対話だけで分析を終えると、整った文章の報告書ができても、同じ不良が再び起こり得ます。
AIとの対話は、現場へ確認に行く前と、確認から戻った後に使います。
不良台帳から過去の対策を探す
個人のチャットでプロンプトを使う段階では、分析の結果は担当者の手元に残るだけです。
報告書が増えるほど役に立つのは、過去の不良と対策を、次の分析で参照できる状態です。
台帳には、現象・工程・設備・材料・発見場所・発生原因・流出原因・対策の欄をそろえて残します。
部署での運用へ進める3段階
| 段階 | やること | 次へ進む目安 |
|---|
| ① 個人で試す | 入力してよい範囲を契約・社内規則・AIサービスの利用条件で確かめ、提出済みの報告書1件をプロンプト②で点検し、次に①と③を試す | 指摘された段が、品質担当者の見立てと合っている |
| ② 部署で様式をそろえる | 報告メモの項目、確認済みの印の書き方、プロンプト、承認の手順を部署で共通にする | 担当者が変わっても、同じ項目で報告が上がる |
| ③ 不良台帳とつなぐ | 過去の不良を同じ欄で記録し、似た工程・設備・材料の記録を分析時に参照する | 参照した過去の対策が、今回の確認項目に反映されている |
③では、現象名だけで似た不良を探すと、材料や設備が違う記録まで混ざります。工程・設備・材料・発見場所で絞り込める欄が必要です。
台帳がExcelに残っている場合は、表を作り直す前に、いまの列がこれらの欄に対応するかを確かめます。
どの業務からAIを試すか迷う場合は、中小企業のAI導入の進め方で業務の選び方を確認できます。
現場からの報告メモ自体をそろえたい場合は、日報の下書きを生成AIで作る方法も参考になります。
直近の不良報告を1件点検する
なぜなぜ分析のAI活用は、原因を考えてもらう使い方より、人が書いた分析の弱い段と未確認の事実を見つける使い方が安全です。
発生と流出を分け、作業者の注意で止まった段を仕組みの問題まで掘り下げる点検に、AIの指摘を使えます。
最初の一歩は、提出済みの不良報告書を一件選び、客先名・図面番号・品番を消して、確かめた段に記録名を書き足してからプロンプト②で点検することです。
入力してよい範囲は、取引先との秘密保持の契約、社内の情報管理の規則、会社が利用を認めたAIサービスの利用条件で確認してください。
AIが指摘した段を品質担当者が読み、現場で確かめるべきだった記録があったかを確認します。
その結果を見てから、報告メモの様式や不良台帳とのつなぎ方を決めてください。
弊社では、報告書の様式、既存のExcel台帳、承認の手順に合わせて、分析の補助から記録の検索までをつなぐ仕組みづくりをお手伝いしています。
 無料で